伺服超声波焊接机厂家非标定制&免费试焊

13301912210
13301912210
导语:设备投产使用后,多数产线问题都源于焊接工艺波动。峥集智能整理生产中高频出现的焊接不良问题,搭配标准化排查思路与调参方法,方便工程师快速对照溯源、修正工艺,稳定伺服超声波焊接机量产品质。
问题一:焊缝溢料、发白、变形是什么原因?
答:三类原因占绝大多数:一是参数过量——焊接能量或压力偏大,材料过度熔化被挤出焊线;二是结构问题——导能筋设计不合理(过高、过宽、位置偏);三是保压不当——熔料未凝固就卸压。伺服机型的优势在于参数可量化:先按重量法记录溢料量,再逐级微调能量与三段压力曲线,把『凭手感』变成『按数据』。
问题二:焊不牢、一掰就开,怎么排查?
答:按顺序查四项:①材料是否匹配——不同塑料熔点、弹性模量差异大,PP 配 ABS 这类组合本身就不牢;②焊接面是否平整、有无脱模油污;③能量与压力是否不足——尤其是加玻纤材料需要更高能量;④焊头与底座是否对中——用压敏纸复查压痕。排查后仍不达标的,可联系峥集工程师远程分析焊接曲线,多数问题看曲线就能定位。
问题三:深度、时间、能量三种模式怎么选?
答:能量模式最通用,按设定焦耳值自动停机,适合来料稳定的场景;时间模式简单直接,适合快速打样对比;深度模式以实际压入深度为目标,最能保证关键尺寸一致性——医疗耗材、精密结构件建议优先采用深度模式。峥集机型三种模式均支持,同一产品可做模式对比试验后定型。
问题四:换了一批来料,参数全乱了怎么办?
答:先别动设备。来料的批次差异(含水率、回料比例、色母载体)是参数漂移的头号原因。建议固定工艺窗口:以标准样件做首件三检(外观、气密、拉断力),偏差在窗口内的用设备微调补偿(伺服机型参数分辨率足够细);超出窗口的从来料端解决。设备端可开启焊接曲线监控与不良报警,异常第一时间暴露。
问题五:哪些不良其实不是焊接的锅?
答:注塑件的应力变形、来料尺寸超差、夹具定位松动,都会表现成『焊接不良』,但根源在焊接之前。建议在验收阶段就保存标准焊接曲线作为基线,日后对比:曲线形状一致而产品不良的,重点查来料与工装;曲线漂移的,再回到设备参数。
量产工艺不稳、不良率居高不用愁,峥集智能伺服超声波焊接机支持多模式调参、数据化工艺追溯,搭配工艺指导服务,帮您快速排查不良、固化标准工艺,持续降低生产损耗。
【本文标签】 伺服超声波焊接机
【责任编辑】
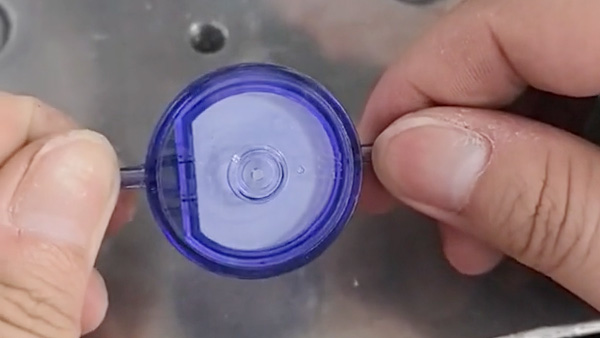
工件:多工位伺服超声波焊接机难点:客户是做自动化设备集成商,... 【详情+】
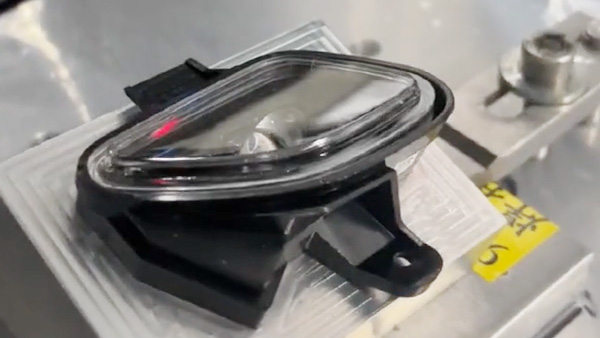
工件:伺服超声波焊接机难点:客户是做自行车车灯生产厂家,在使... 【详情+】
 伺服超声波焊接机厂家非标定制&免费试焊

 关注抖音号

 微信咨询

 关注小红书

 关注快手号